2025
Rediseño de una máquina bondeadora de hilo para Leader-Indumar
Consultoría de ingeniería para una empresa textil colombiana. Rediseñamos su línea de bondeado para pasar de 6 a 18 hilos simultáneos; yo estuve a cargo del diseño de detalle de la nueva bobinadora.
- Diseño mecánico
- CAD
- Gestión de proyectos
Cliente y problema
Leader-Indumar es una empresa colombiana que fabrica hilos técnicos. Después de torcer el hilo, lo bondean: lo sumergen en una solución de poliuretano, lo curan en un horno y lo embobinan en conos. La capa de polímero une las fibras, evita el deshilachado y protege el hilo de la fricción y el desgaste.
Su máquina bondeadora procesaba 6 hilos a la vez. Necesitaban llegar a mínimo 15, idealmente 18, para alcanzar una velocidad total de 200 m/min, sin comprar una máquina nueva y sin ocupar más espacio en la planta.
Fue una consultoría de 18 semanas del Consultorio de Ingeniería Mecánica de Uniandes, en un equipo de cinco estudiantes asesorado por los profesores Daniel Serrano y Jonathan Camargo.
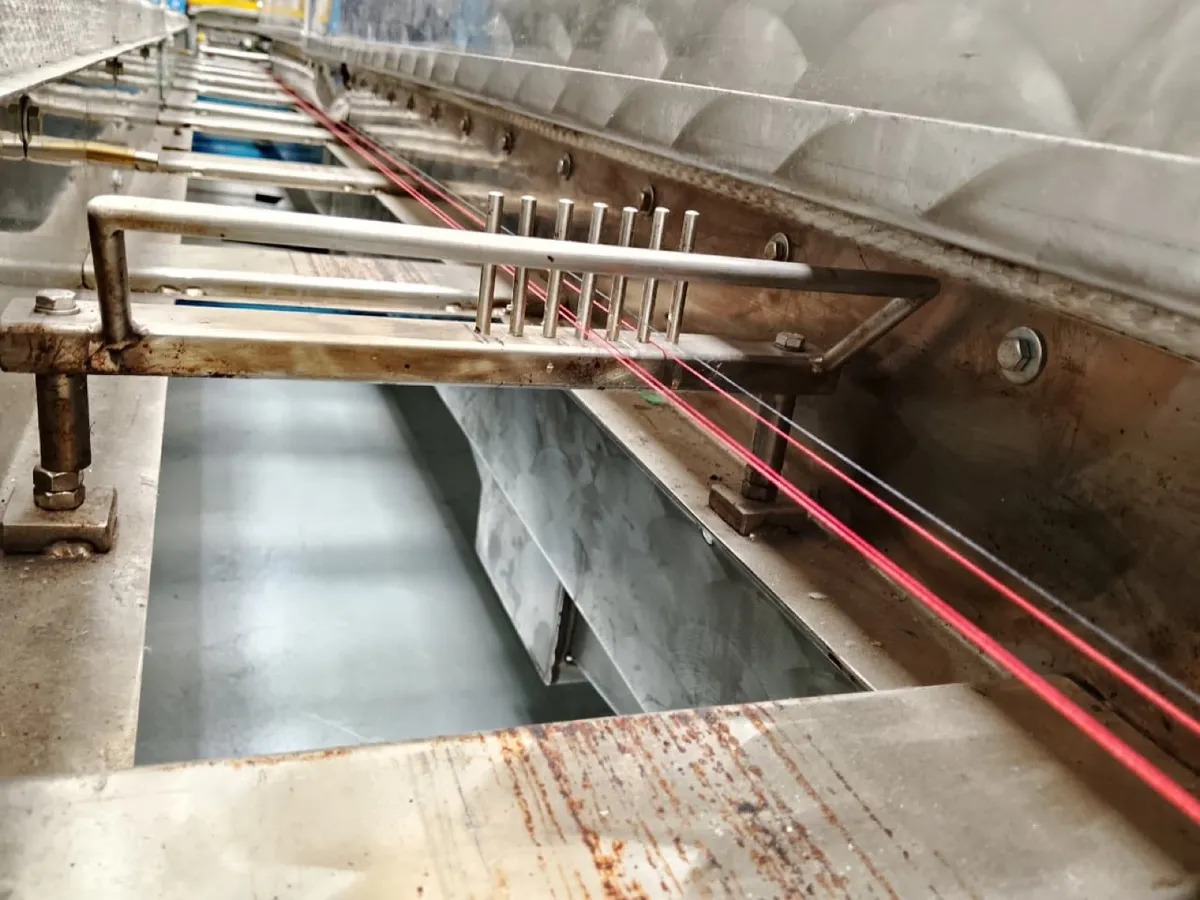 Los hilos pasando por la máquina original, en la planta.
Requerimientos
- Capacidad: de 6 a 15 hilos como mínimo, con 18 como meta.
- Separación: suficiente distancia entre hilos para que el adhesivo no los pegue entre sí, sobre todo dentro del horno.
- Detección de rotura: un sensor de contrapeso por hilo (18 en total) que detenga la máquina si uno se rompe.
- Estandarización: una matriz de operación que relacione calibre, velocidad y temperatura para un bondeado homogéneo.
- Ergonomía y espacio: máximo 300 × 50 cm en el suelo, y que el operario pueda cambiar las bobinas inferiores sin interferencia de los hilos superiores.
Separación entre hilos
El límite de capacidad de la línea no estaba en la alimentación, sino en los cilindros de tensado, de 150 mm de ancho. Son de caucho y, si la presión del hilo cae siempre sobre la misma generatriz, se deforman. Por eso un mecanismo de yugo escocés desplaza los hilos lateralmente, con una amplitud mínima de 5 mm.
Descontando la carrera del yugo y un margen de seguridad a cada lado, quedan 126 mm útiles: con 18 hilos, 7 mm entre hilos. La recomendación del fabricante era de 8 mm, así que dentro del horno, donde el adhesivo se cura, no hay cilindros que limiten el ancho y es más probable que los hilos se adhieran, diseñamos las guías con 10 mm de separación.
La bobinadora
La estación de embobinado era el subsistema más complejo de ampliar a 18 hilos, y fue mi responsabilidad principal. Por restricciones de importación de los motores, acordamos con el cliente entregarla como un paquete completo de diseño de detalle: planos de taller, lista de materiales (BOM), procesos de manufactura y videos de ensamble, listo para que la empresa la construya.
Arquitectura
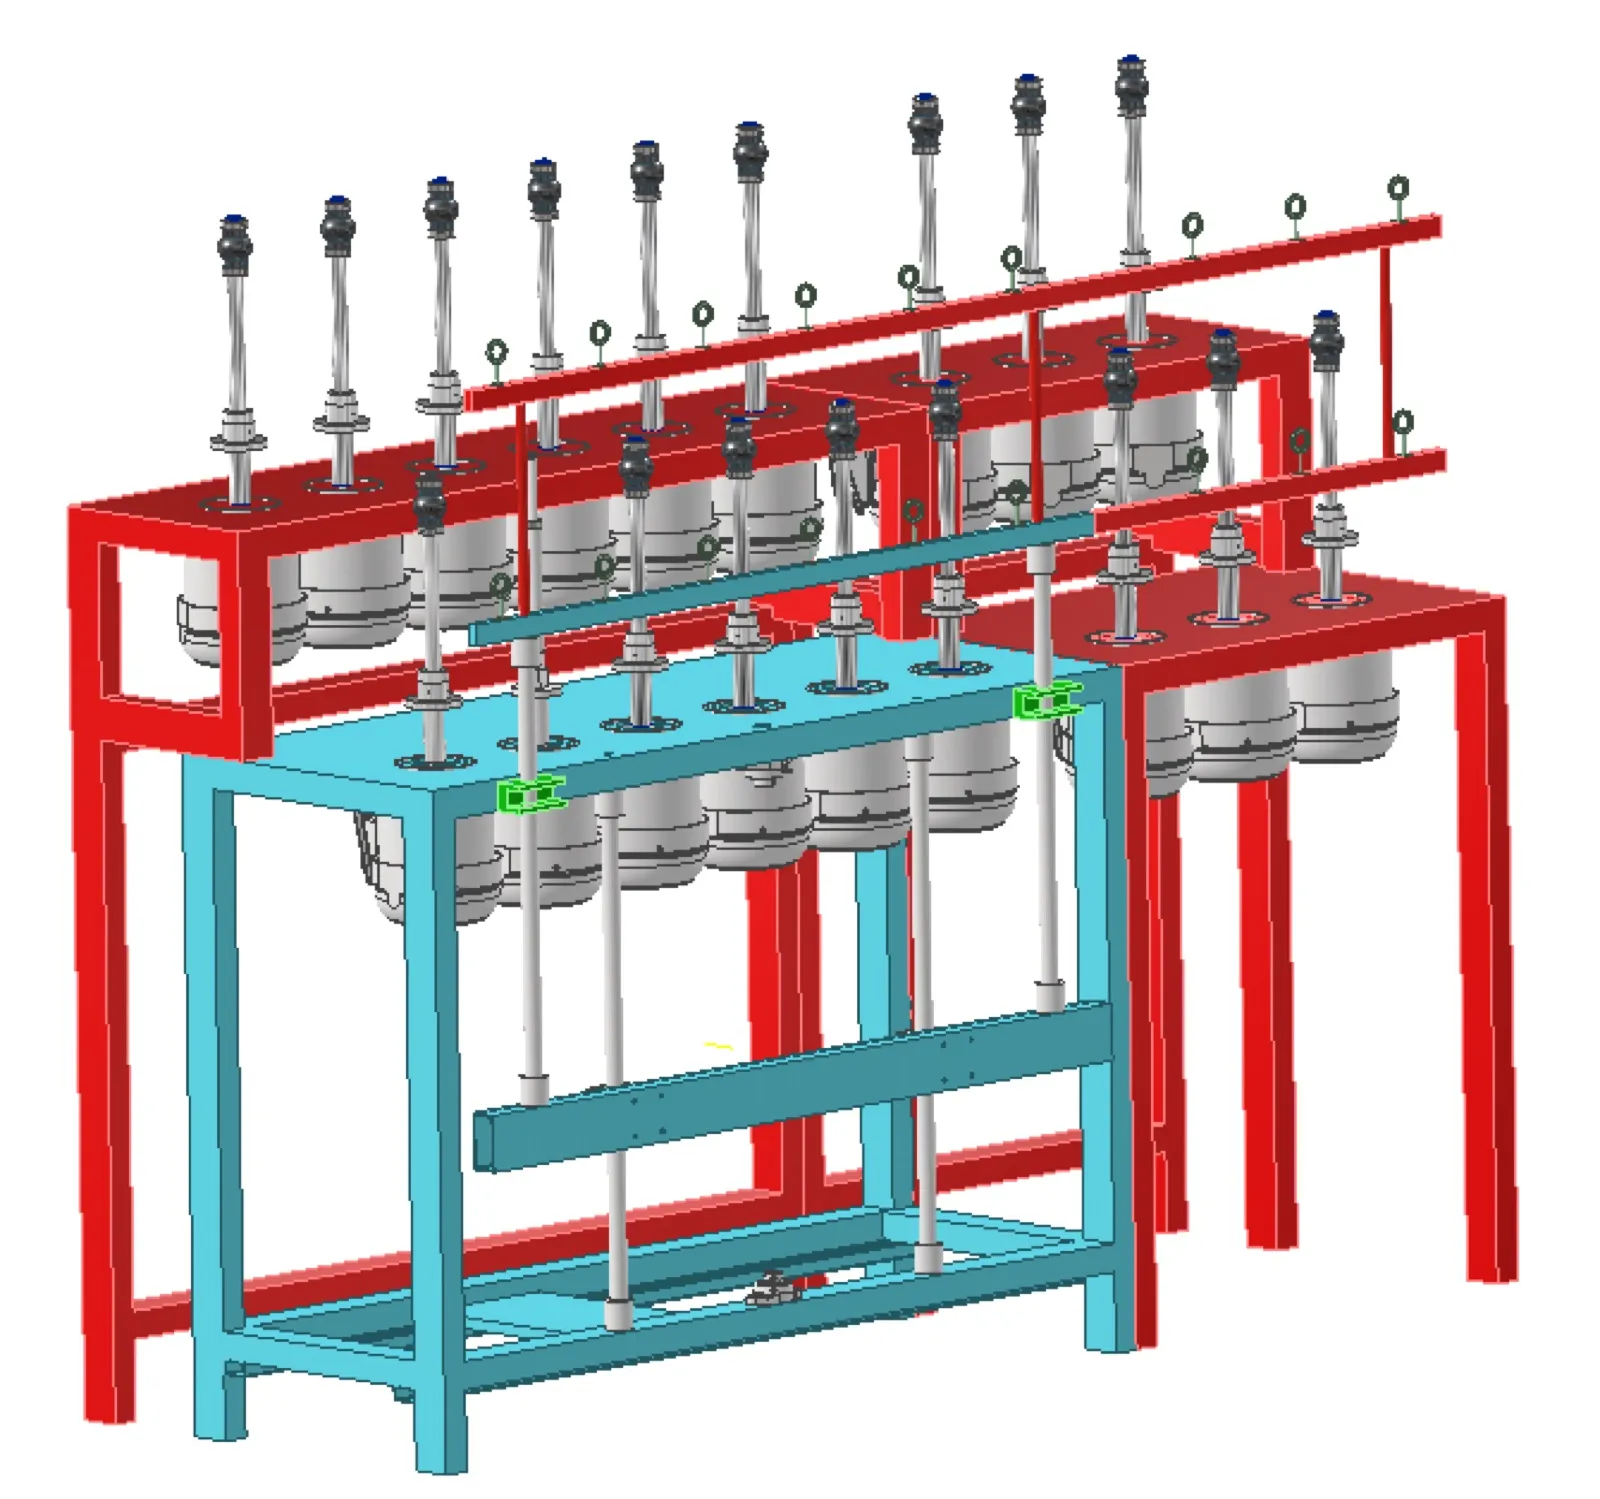
Se optó por una ampliación lateral de la máquina existente hasta 18 conos, con 6 estaciones nuevas a cada lado de la original. Cada estación tiene un motor independiente, por requerimiento del cliente: cualquier ajuste, mantenimiento o paro en una estación no afecta a las demás, lo que aumenta la continuidad operativa. Los ejes se diseñaron para acoplar tanto los conos de bobinado como los de encerado.
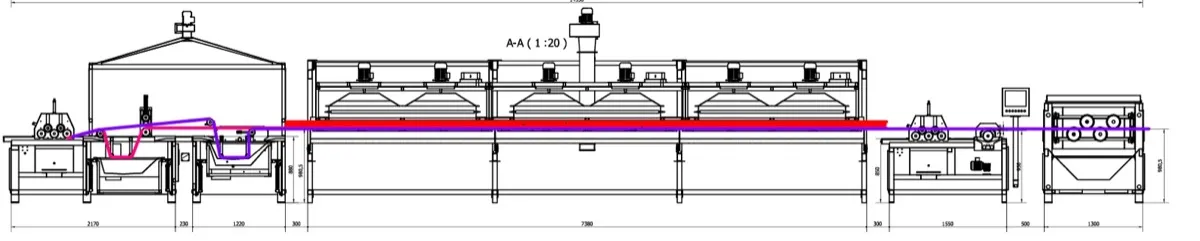
La distribución en planta se definió a partir del levantamiento del espacio: circulación segura de los operarios, acceso para cargar y retirar conos, y una trayectoria del hilo sin interferencias con otros equipos.
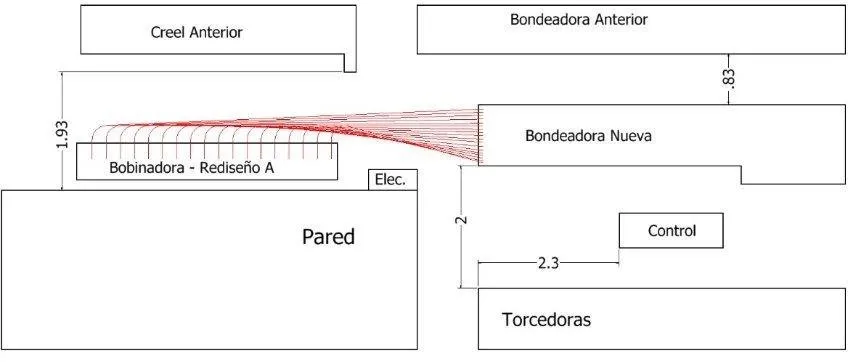 Distribución en planta: la bondeadora rediseñada y su trayectoria de hilos dentro del espacio disponible.
La bobinadora se dividió en tres subsistemas: marco y oscilación, que se fabrican completos, y bobina, cuyas partes se compran al fabricante italiano MP SRL.
Marco
El marco es una estructura soldada de perfil rectangular de 60 × 40 mm, calibre 2 mm (20,8 m en total, optimizados en cortes de barras comerciales de 6 m), con una lámina superior de 5 mm cortada con chorro de agua para el montaje de los motores y el paso de cables, y tapas de lámina de 2 mm cortadas y dobladas.
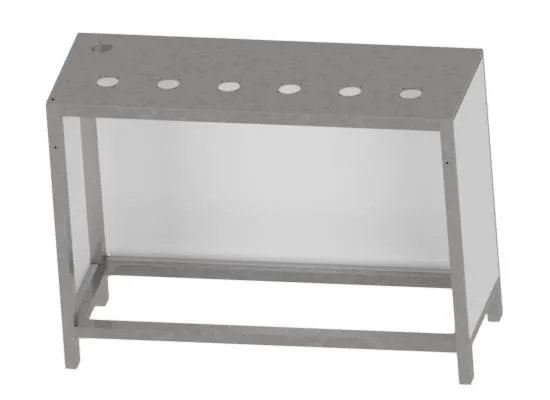 Marco de una de las estaciones laterales.
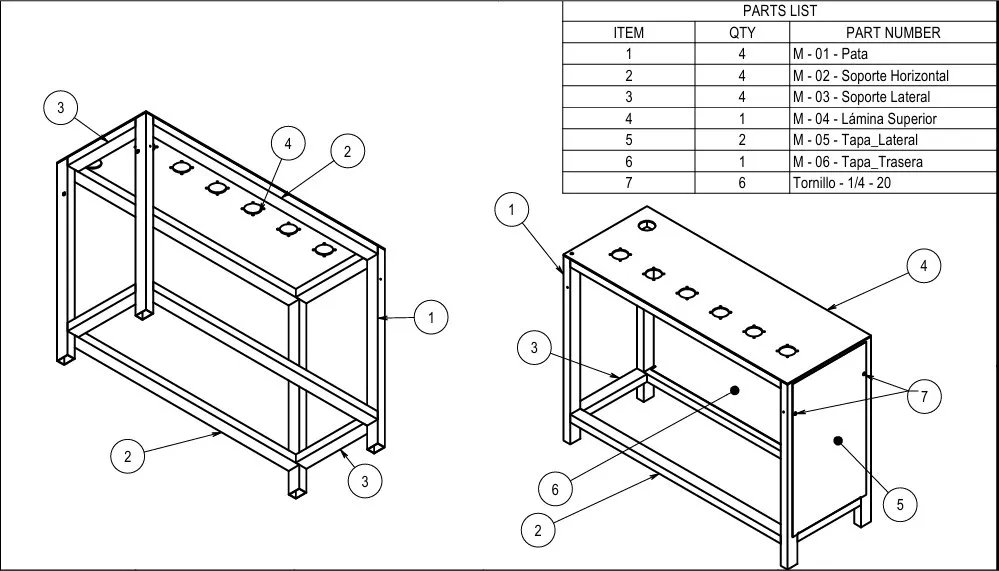 Plano de ensamble y lista de partes del marco.
Comparé dos alternativas de material: acero inoxidable con soldadura TIG, y acero al carbono con pintura electrostática. El costo estimado fue de COP 5,8 millones frente a 1,6 millones, explicado casi por completo por las láminas de las tapas. La recomendación fue fabricar las tapas en acero al carbono o galvanizado, ya que se ensamblan mecánicamente, y reservar el mejor acabado para la estructura y la lámina de motores.
Oscilación
Para que el hilo cubra todo el cono, una barra horizontal sube y baja los hilos durante el bobinado. Aprovechamos el torque del motor original, que resultó suficiente para mover una barra más larga, prolongada con dos perfiles unidos por placas y tornillos M5 para conservar la modularidad. Así se sumaron 12 hilos sin un nuevo sistema de accionamiento y con movimiento sincronizado.
Para evitar vibraciones que afecten la uniformidad del enrollado, la barra se estabiliza con rodamientos lineales que deslizan sobre ejes soldados a los marcos auxiliares, con ranuras de ajuste para absorber las tolerancias de manufactura y de posicionamiento. Los hilos se guían con guíahilos cerámicos en cada cambio de dirección: 18 a la entrada de la máquina, 12 al entrar a la bondeadora original y 6 antes de los conos.
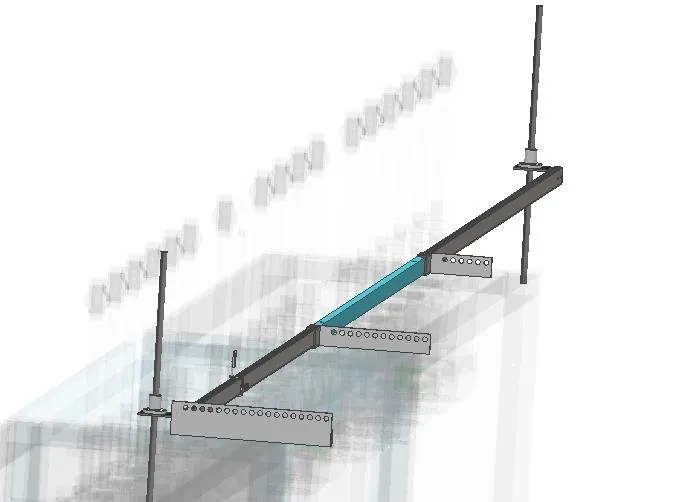 Subsistema de oscilación, resaltado sobre el ensamble completo.
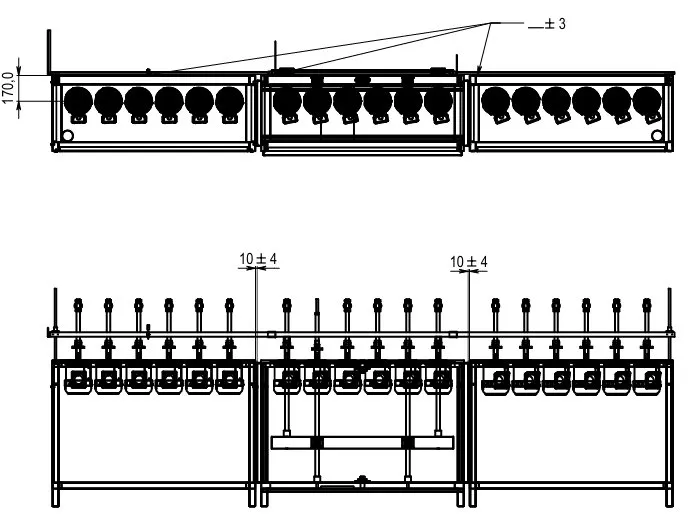 Plano de ensamble: separación de 1 cm entre marcos y colinealidad para el rodamiento lineal.
Bobina
El subsistema de bobina acopla el eje de cada motor con los accesorios de enconado comprados a MP SRL. El plano define el ensamble entre el eje y sus tres accesorios.
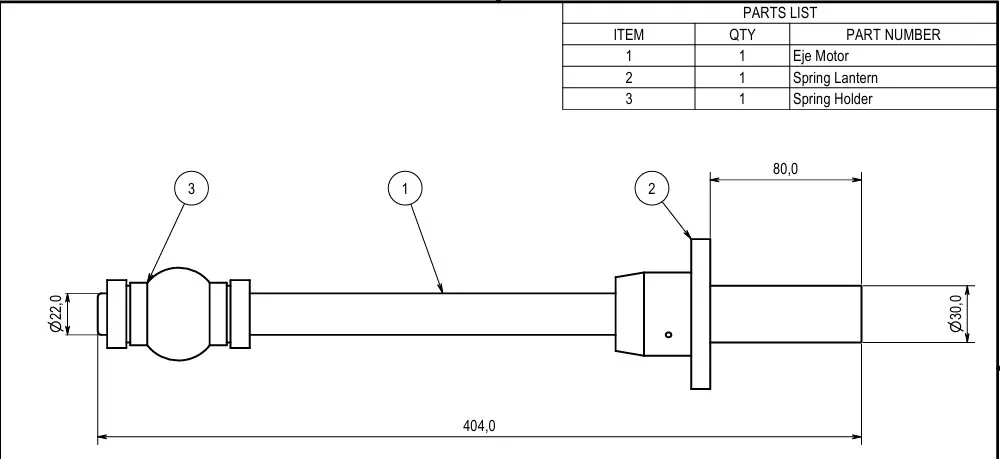 Ensamble de la bobina: eje del motor y accesorios de enconado.
Entregas fabricadas
Además del paquete de la bobinadora, el equipo fabricó las piezas críticas de la línea:
- Cinco tipos de guías técnicas, soldadas con TIG.
- 58 sensores de contrapeso, cortos y largos, cortados con láser, con sus separadores de aluminio.
- El nuevo soporte de guíahilos cerámicos.
 Uno de los planos de fabricación entregados.
Conclusiones
- Diseño de detalle para manufactura. Entregar una máquina para que la construya un tercero exige planos de taller completos, tolerancias justificadas, BOM trazable y secuencias de ensamble claras. Fue el proyecto en el que más profundicé en CAD de ensambles grandes y en documentación técnica en Autodesk Inventor.
- Rigor de consultoría. Trabajar con un cliente industrial implicó levantar el proceso y el espacio en planta, convertir sus necesidades en requerimientos medibles, presentar avances semanales y justificar cada decisión con cálculos y costos.
- Procesos y maquinaria industrial. Conocí de cerca la operación de una línea textil continua y procesos de manufactura como soldadura TIG, corte láser y por chorro de agua, doblado de lámina y pintura electrostática, y cómo cada uno condiciona el diseño.
Es parte del capítulo Universidad.